Producción · 6 min de lectura
Cómo calcular el OEE: datos, ejemplo y límites
Calcula disponibilidad, rendimiento y calidad con un ejemplo aritmético de OEE; revisa denominadores, datos faltantes y criterios antes de publicar un tablero.
Qué mide el OEE y qué datos necesita
El OEE relaciona disponibilidad, rendimiento y calidad de un equipo durante un tiempo previsto para producir. Permite organizar pérdidas de tiempo y de producción bajo definiciones constantes. No representa por sí solo la rentabilidad de la planta, la productividad de cada persona ni la demanda de los clientes.
La referencia metodológica de OEE.com presenta el cálculo como disponibilidad por rendimiento por calidad. Para utilizarlo en una planta hay que acordar de dónde salen los tiempos y los conteos. Una fórmula correcta con datos incompletos puede dar un indicador que no describe la operación.
Empieza por una máquina o línea claramente delimitada. Identifica el período, las referencias fabricadas, el calendario y los puntos de registro. Si se mezclan varias máquinas o productos, conserva las bases individuales antes de decidir cómo consolidar el resultado.
Definir el tiempo previsto para producir
El denominador de disponibilidad es el tiempo en que estaba previsto producir, según una definición documentada. Hay que distinguirlo del calendario completo y de los períodos excluidos del plan. Una parada ocurrida dentro del tiempo previsto afecta la disponibilidad; no desaparece por haber sido conocida de antemano.
Los factores del OEE ayudan a distinguir tiempo, conteo y pérdidas. En la aplicación interna conviene dejar escrito cómo se tratan cambios de referencia, mantenimiento, descansos y falta de demanda. Cambiar las exclusiones para mejorar el indicador impide comparar períodos.
Cada evento debe tener inicio y fin o una duración comprobable. Revisa intervalos superpuestos, tiempos sin clasificar y registros que atraviesan el cambio de turno. Esas comprobaciones son parte de la calidad del dato, no actividades que se puedan sustituir por un porcentaje calculado.
Disponibilidad: cuánto tiempo funcionó el equipo
La disponibilidad divide el tiempo de funcionamiento entre el tiempo previsto para producir. Para interpretarla conviene conservar la lista de paradas y sus causas, en lugar de guardar únicamente el porcentaje final. El porcentaje indica tamaño relativo; los eventos permiten investigar lo que ocurrió.
Cálculo del OEE
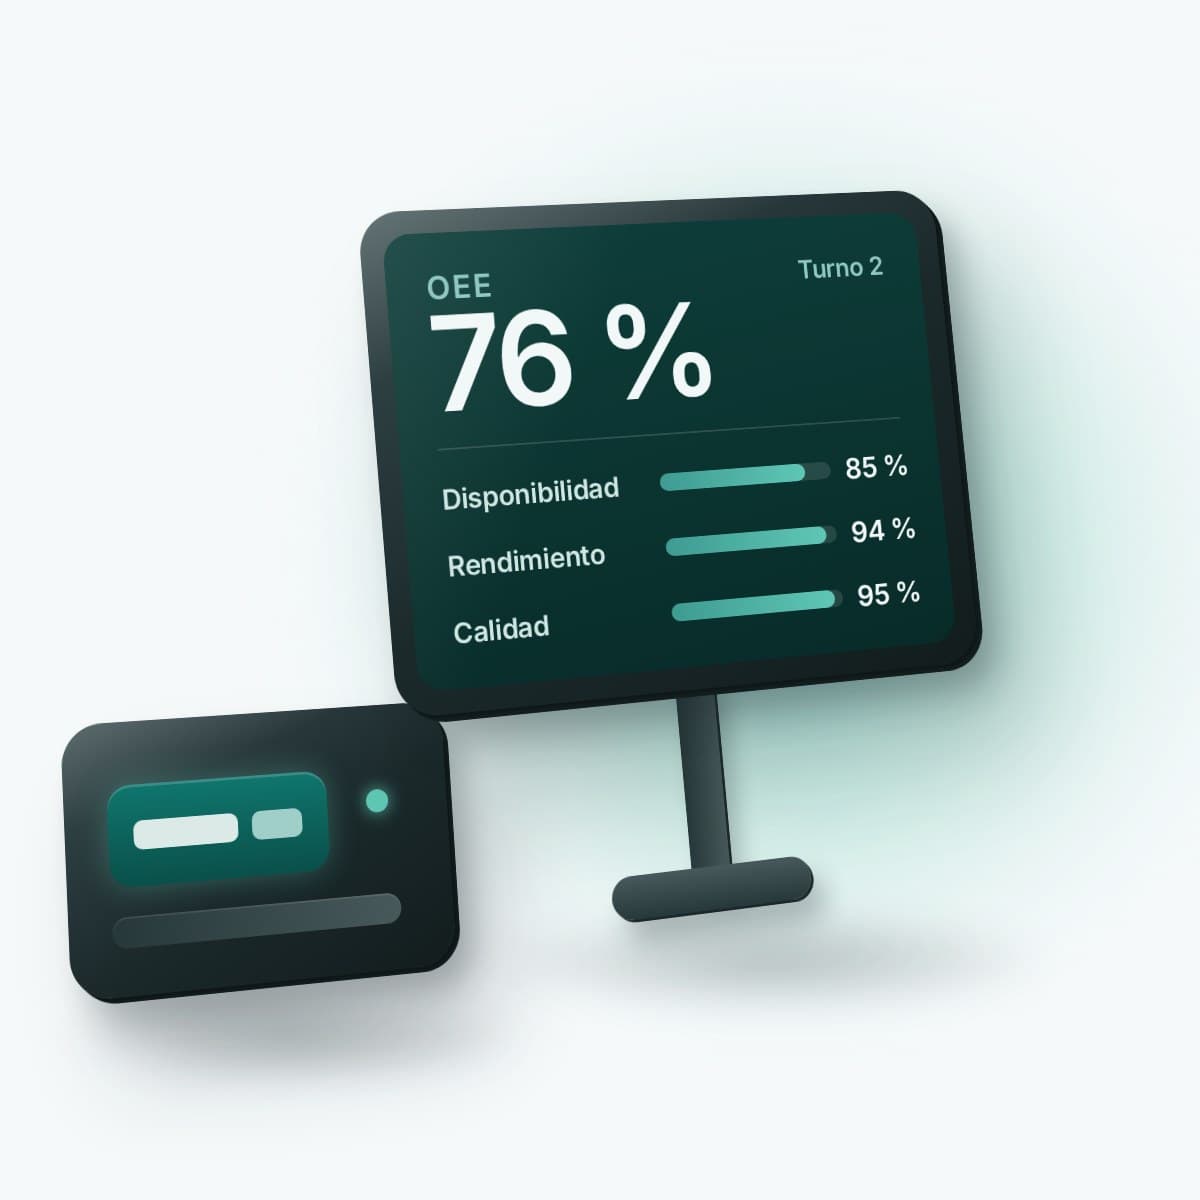
Datos de prueba. Se planificaron 440 minutos y el equipo funcionó 374. La disponibilidad es 374 dividido entre 440: 85 %. Los 66 minutos de diferencia requieren una clasificación que permita revisar mantenimiento, alistamiento, espera u otras causas definidas por la planta. Define periodos de comparación consistentes.
Estos números sólo sirven para comprobar la aritmética. Tampoco permiten decidir que una causa de parada es responsabilidad de una persona sin investigar su contexto y la evidencia del evento.
Rendimiento: comparar producción y ciclo ideal
El rendimiento compara el tiempo ideal asociado a lo producido con el tiempo de funcionamiento. El tiempo de ciclo ideal debe corresponder al equipo y la referencia, bajo una base técnicamente validada. No conviene usar un promedio real como si fuera ideal, porque incorporaría pérdidas al punto de comparación.
Se produjeron 220 unidades con un ciclo ideal de 1,6 minutos. El tiempo ideal es 352 minutos; dividido entre 374 minutos de funcionamiento, el rendimiento es aproximadamente 94,12 %. Si el cálculo supera el 100 %, revisa unidades, conteos y ciclo antes de aceptar el indicador.
Cuando cambia la referencia, también puede cambiar el ciclo aplicable. Mezclar productos con un único ciclo sin justificación puede producir un resultado engañoso. Conserva la relación entre referencia, versión del parámetro y período, para que otra persona pueda reproducir el cálculo.
Calidad: unidades buenas y criterio de conteo
La calidad divide unidades buenas entre unidades totales bajo el criterio definido. Debe aclararse cómo se cuentan rechazos, retrabajos y producto que todavía espera inspección. Un lote pendiente de revisión no puede presentarse automáticamente como bueno para completar el tablero.
209 de las 220 unidades resultan buenas bajo el criterio del ejercicio. La calidad es 95 %. Multiplicar 85 % por 94,12 % por 95 % produce un OEE cercano a 76 %. También se comprueba como 209 por 1,6 dividido entre 440.
El equivalente ideal de producción buena es 334,4 minutos. La diferencia frente a los 440 previstos es 105,6 minutos: 66 de disponibilidad, 22 de rendimiento y 17,6 de calidad en esta descomposición. Es una forma de ordenar el ejemplo, sin valorar dinero ni demostrar ahorro potencial realizable.
Cómo interpretar sin perseguir una cifra universal
Un objetivo debe responder al equipo, la mezcla de productos, las condiciones y la estrategia de operación. Esta guía no adopta un porcentaje universal como nota de aprobación. Una comparación sirve cuando mantiene definiciones, fuentes y condiciones suficientemente semejantes para explicar las diferencias.
Subir el OEE de un equipo que no limita el flujo puede aumentar inventario sin mejorar las entregas. Conviene relacionarlo con la restricción de la línea, la calidad y la demanda. El indicador aporta una pregunta para investigar, no una orden automática de producir más.
También es útil mirar cada factor por separado y ordenar eventos por duración o recurrencia. Una pérdida pequeña pero frecuente puede requerir otra acción que una avería excepcional. La decisión sobre prioridades debe apoyarse en seguridad, viabilidad y evidencia, además del tamaño de una barra.
Obtener datos con planillas, sensores o visión
Una planilla puede ser un punto de partida si tiene definiciones, responsables y revisión. Sensores o cámaras pueden ayudar a captar eventos, pero requieren instalación, permisos y validación en las condiciones de la planta. No garantizan por sí mismos mayor exactitud ni cobertura completa.
Para un sistema automático compara una muestra de eventos con una referencia revisada. Incluye cambios de iluminación, obstrucciones, turnos, productos y paradas poco frecuentes cuando sean relevantes. Registra incertidumbres en vez de convertir cualquier imagen en una conclusión sobre el estado de una máquina.
Si se captan imágenes de personas, el proyecto también necesita revisar finalidad, necesidad, acceso y conservación de datos. El diseño debe evitar usar un indicador de equipo como calificación automática de trabajadores. La información laboral y de seguridad requiere sus responsables y controles específicos.
Revisiones antes de publicar el tablero
- Período, equipo y fuentes identificados.
- Calendario y exclusiones documentados y estables.
- Duraciones sin solapamientos ni huecos ocultos.
- Conteos totales y buenos compatibles con inspección.
- Ciclo ideal por referencia con unidad y versión.
- Datos pendientes o faltantes señalados de forma visible.
- Fórmula reproducible y responsable de validación definido.
Un valor ausente debe aparecer como pendiente, no como cero. Un cero de producción con tiempo planificado tiene un significado distinto de una falla de captura. La interfaz debe permitir distinguir esos estados antes de generar alertas o comparaciones.
Cómo plantear una implementación acotada
Selecciona un equipo y una decisión concreta: investigar paradas, revisar cambios de referencia o mejorar el registro de calidad. Define cómo comprobarás la información y quién puede corregir un evento. La primera entrega puede ser una línea base documentada antes de automatizar la captura.
En análisis de producción se revisan fuentes, permisos y criterios de aceptación para este tipo de tarea. Puedes describir tu situación sin compartir imágenes de trabajadores. La viabilidad y cualquier resultado se verifican con datos del proyecto, sin trasladar estos cálculos a una promesa comercial.
Conserva también la versión de los parámetros del cálculo. Si se corrige un ciclo ideal o un conteo, identifica qué períodos se recalcularon y por qué. Esa explicación permite comparar series sin confundir una mejora operativa con una corrección de datos.
Al revisar la captura, selecciona eventos concretos y recorre el cálculo desde el registro hasta el porcentaje. Una persona debe poder localizar la parada o el conteo de origen. Si sólo existe el total agregado, deja esa limitación indicada y evita atribuir una causa específica. Este control ayuda a detectar transformaciones o exclusiones que una fórmula final no permite observar.
Fuentes y fecha de consulta
- Calculate OEE · Vorne · OEE.com · Consultada el .
- OEE Factors · Vorne · OEE.com · Consultada el .
Las fuentes respaldan los hechos que se les atribuyen.